
 İngilizce
 中文简体
PVC Laminasyon Kabartma Makinesi: Bağlama, Doku ve Çizgi Planlama Nasıl Çalışır?
Bir dekoratif film fabrikasında dolaştığınızda genellikle sadece dinleyerek hangi hattın çalıştığını anlayabilirsiniz. Bir PVC laminasyon kabartma makinesinin kendi ritmi vardır: çözülmenin düşük uğultusu, kıstırma noktasındaki sabit basınç, diğer her şeyle aynı anda dönen kabartma silindirinin hafif tik takları. 1999'dan bu yana yüzey dekorasyonuna yönelik ekipmanlar üretiyoruz ve alıcıların bize yönelttiği sorular yıllar geçtikçe pek değişmedi. İlk geri sarma ile son geri sarma arasında filme ne olduğunu ve bir örnekte gördükleri dokunun günlük üretime dayanıp dayanamayacağını bilmek istiyorlar. Bu makale her ikisini de ele alıyor.
PVC laminasyon kabartma makinesi gerçekte ne yapar?
İsim, üç işi tek bir cümlede sıkıştırıyor ve bu adil bir özet. PVC laminasyon kabartma makinesi, iki veya üç PVC film katmanını bir araya getiren, bunları ısı ve basınç altında birleştiren, üç boyutlu bir dokuyu yüzeye bastıran ve ardından bitmiş tabakayı soğutup geri saran sürekli bir hattır. Her şey tek bir geçişte gerçekleşir, bu nedenle makine bir presten ziyade bir çizgi olarak değerlendirilir.
Bu ekipmanı baskıdan ayırmaya yardımcı olur. Baskı, filme renk ve desen katar; Laminasyon ve kabartma, filmin fiziksel gövdesini ve yüzey hissini oluşturur. Mat bir dokunuş hissi, derin senkronize ahşap dokusu, yumuşak dokunuşlu üst katman, çizilmeye dayanıklı zemin aşınma katmanı; bunlar mürekkepten değil, kompozit ve kabartma aşamasından gelir. Çoğu tesis iki işlemi sırayla yürütür ve kabartmadan çıkan film, müşterinin gerçekten dokunduğu filmdir.
Hat boyunca istasyon istasyon
Modeller genişlik, katman sayısı ve kaplamanın dahil olup olmadığı açısından farklılık gösterir ancak çalışma sırası tanınabilir kalır. Aşağıdaki tabloda FH serisi çok katmanlı hatlarımız için tipik bir düzenleme açıklanmaktadır.
| İstasyon | Ne olur? | Operatörler neyi izliyor? |
|---|---|---|
| Gevşeyin | İki veya üç film rulosu kontrollü gerilimle beslenir | Web hizalaması, rulo çapı değişikliği, gerginlik kayması |
| Ön ısıtma | Katmanlar eşit şekilde yumuşayabilecekleri bir sıcaklığa getirilir | Tüm genişlik boyunca sıcaklık eşitliği |
| Kompozit kıstırma | Katmanlar basınç altında yapıştırıcı olmadan birleştirilir | Nip basıncı, silindir paralelliği, yüzey temizliği |
| Kabartma | Desenli bir rulo, dokuyu hala sıcak olan filme aktarır | Rulo sıcaklığı, desen tekrarı, kabartma derinliği |
| Soğutma | Doku, film tekrar gevşemeden önce ayarlanır | Soğutma rate, flatness, residual shrink |
| Kaplama veya geri sarma | İsteğe bağlı koruyucu katman uygulanır, ardından ağ sarılır | Kaplama ağırlığı, sarma gerilimi, kenar kalitesi |
İstasyonların listelenmesi basit, dengelenmesi ise daha zordur. Numune rulosunda mükemmel görünen bir doku, soğutma çok geç başlarsa düzleşebilir ve düşük hızda iyi tutunan bir kompozit, hız aralığının üst kısmında bulanıklık gösterebilir. Bu nedenle, spesifikasyon sayfalarından çok, devreye alma görüşmelerine daha fazla zaman ayırma eğilimindeyiz.
Tutkalsız kompozit konuşmayı neden değiştiriyor?
Daha eski laminasyon yaklaşımları, filmler arasında yapışkan bir tabakaya dayanıyordu. İşe yaradı ama hiçbir zaman tam olarak çözümlenemeyen bir değişkeni ortaya çıkardı: yapışkan ağırlığı, sertleşme davranışı ve yeni bir film formülasyonuyla zaman zaman yaşanan uyumluluk sorunu. Tutkalsız kompozit bu katmanı tamamen ortadan kaldırır. Filmler, kıstırma noktasında kontrollü ısı ve basınç yoluyla bağlanır; bu, bağın üçüncü taraf bir sarf malzemesinden ziyade makine ayarlarının bir fonksiyonu olduğu anlamına gelir.
Pratikte bu üç şeyi basitleştirir. Satın alınacak hiçbir şey olmadığı ve yönetilecek yapışkan atık olmadığı için malzeme maliyeti düşer. Kaybedilecek kap ömrü olmadığından değişim süreleri kısalır. Kabartma rulosu dokunmadan önce yüzeyi yumuşatan bir yapıştırıcı çizgisi olmadığından, bitmiş film elde daha temiz bir his sağlar.
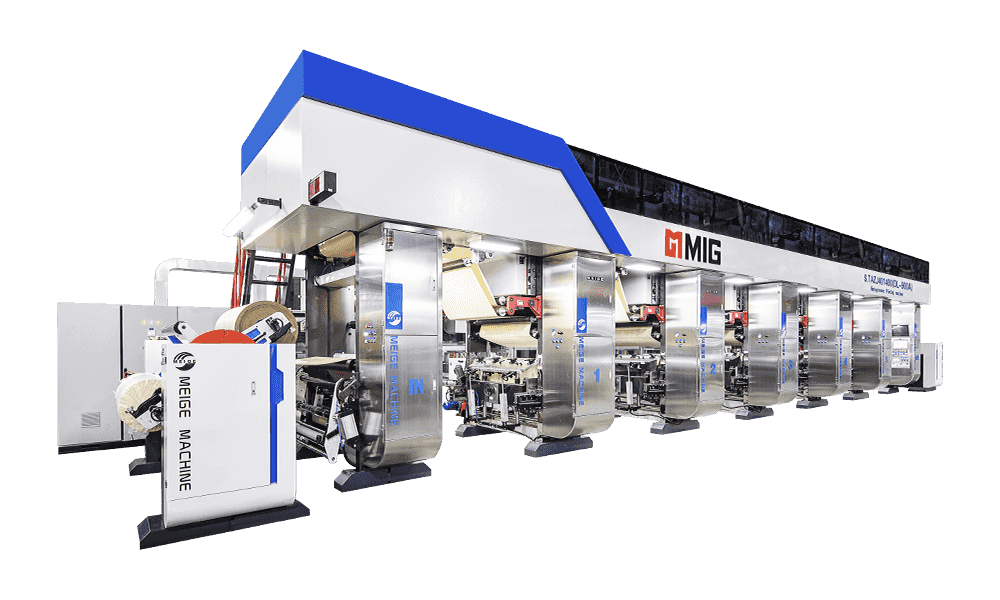
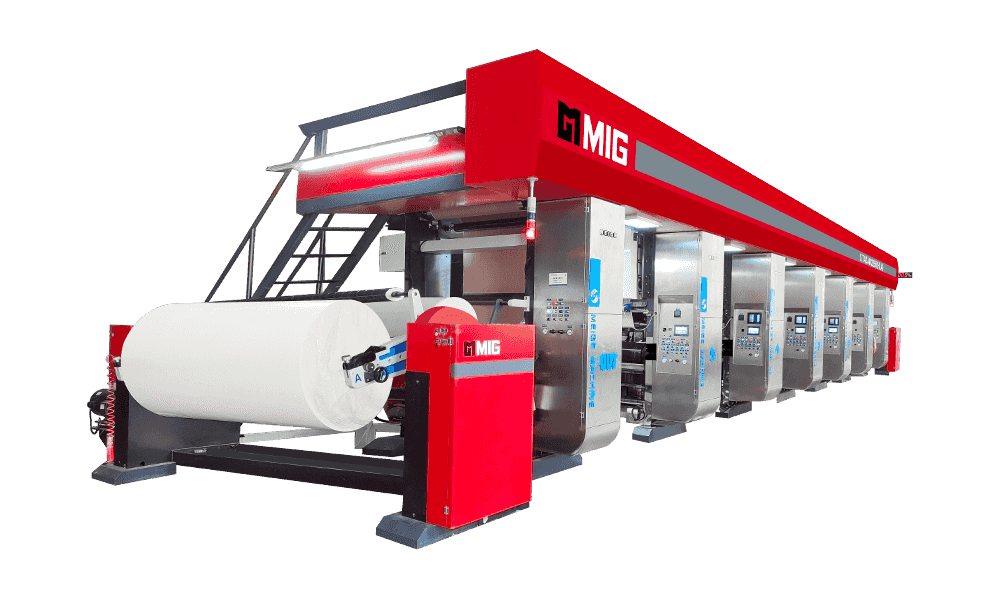
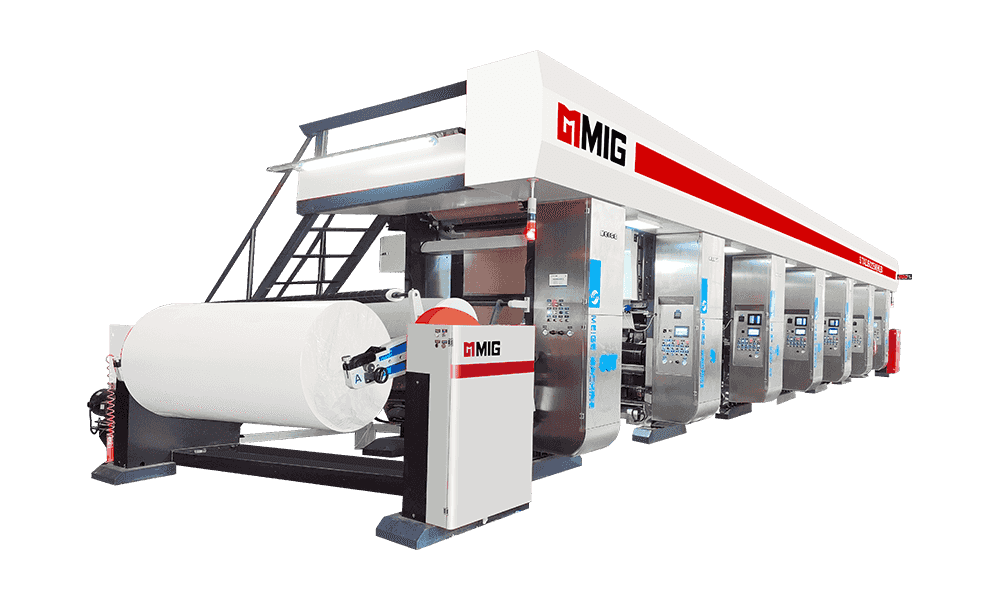
 MGFH-1650D-2 PVC Tutkalsız Kompozit Kabartma Makinası Tutarlı sıcaklık ve basıncın önemli olduğu tutkalsız çizgilere uygun, işlenmiş ahşap dekoratif kağıtlar için PVC iki veya üç katmanlı yapışkansız kompozit kabartma makinesi. Ürünü Görüntüle →
Takas disiplindir. Tutkal olmadan, sıcaklık ve basıncın uçtan uca gerçekten tutarlı olması ve kabartma rulosunun tutkalsız yapıştırma için tasarlanmış filmlerle eşleştirilmesi gerekir. Bu anlamda affetmez bir ekipmandır, ancak aynı zamanda dikkatli kurulumu uzun, istikrarlı çalışmalarla ödüllendiren bir ekipmandır.
Baskıya ve son kullanıma uygun doku
Doku, tasarım departmanı ile üretim bölümünün çoğunlukla anlaşamadığı noktadır. Bir film yazıcısı, mürekkeple ahşap damarlı veya taş desenli bir desen geliştirir; Kabartmacının daha sonra onunla savaşmak yerine bu desenle aynı hizada olan bir kabartmaya basması gerekir. Hizalama doğru olduğunda döşeme ve mobilya panellerinin çok satan derin, senkronize görünümünü elde edersiniz. Desen sürüklendiğinde birbiri üzerine yığılmış iki ilgisiz yüzey gibi görünür.
Geri kalanın çoğuna son kullanım karar verir. Zemin kaplama filminin daha sert bir dokuya ve koruyucu bir üst katmana ihtiyacı vardır çünkü aşınma yüzeyinin yıllar boyu temasa dayanması beklenir. Mobilya ve dolap filmi daha yumuşak olabilir ve genellikle ince mat veya hafif bir fırça çizgisi tercih edilir. Duvar paneli ve tavan filmi eşit parlaklık ve tutarlı yuvarlanmayı vurgular. Bir ürün ailesine uyan bir rulo nadiren hepsine uyduğundan, bir model rulosu seçmeden önce hedef uygulamayı teyit etmek faydalı olacaktır.
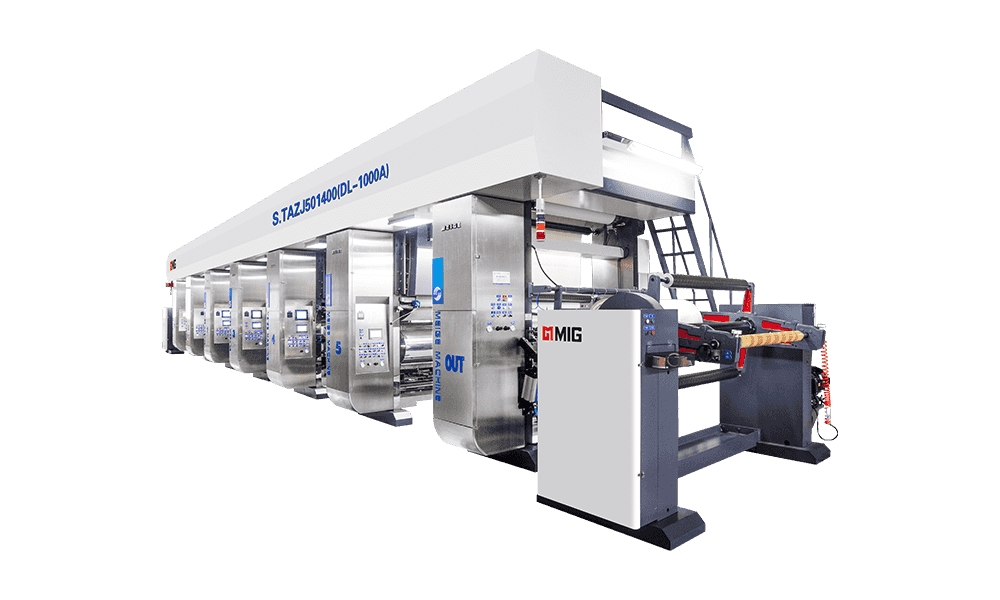
 MGFH-1650D-3 PVC Tutkalsız Kabartma Kaplama Makinası Şeffaf bir üst katmana ihtiyaç duyan zemin kaplamaları ve diğer filmler için uygun, kabartma sonrası koruyucu katman işlevine sahip PVC iki veya üç katmanlı, yapışkansız kabartma ve kaplama makinesi. Ürünü Görüntüle →
Koruyucu katman içeren hatlar için kaplama istasyonu kabartma işleminden sonra oturur. Şekillendirilmiş bir doku üzerine şeffaf bir üst katman uygulamak, düz bir ağı kaplamaktan farklıdır: kaplama, vadilerde birikmeden veya tepe noktalarında incelmeden rölyefleri takip etmelidir. Bu denge bozulursa, doku doğru olsa bile film yoğun ışık altında düzensiz görünecektir.
Kabartmacının daha geniş bir film hattında oturduğu yer
Çok az sayıda tesis kendi başına laminasyon kabartma makinesi satın alır. Üzerinde çalıştığımız projelerin çoğunda, PVC dekoratif film baskı makinesi Desenin yerleştirildiği yer ve bitmiş filmin kontrol edildiği ve eklendiği inceleme ve geri sarma işleminden önce gelir. Yukarı akış yazıcısı kaydı ve rengi ayarlar; kabartma dokunuşu ayarlar; geri sarıcı bunlardan herhangi birinin müşteriye iyi durumda ulaşıp ulaşmadığına karar verir.
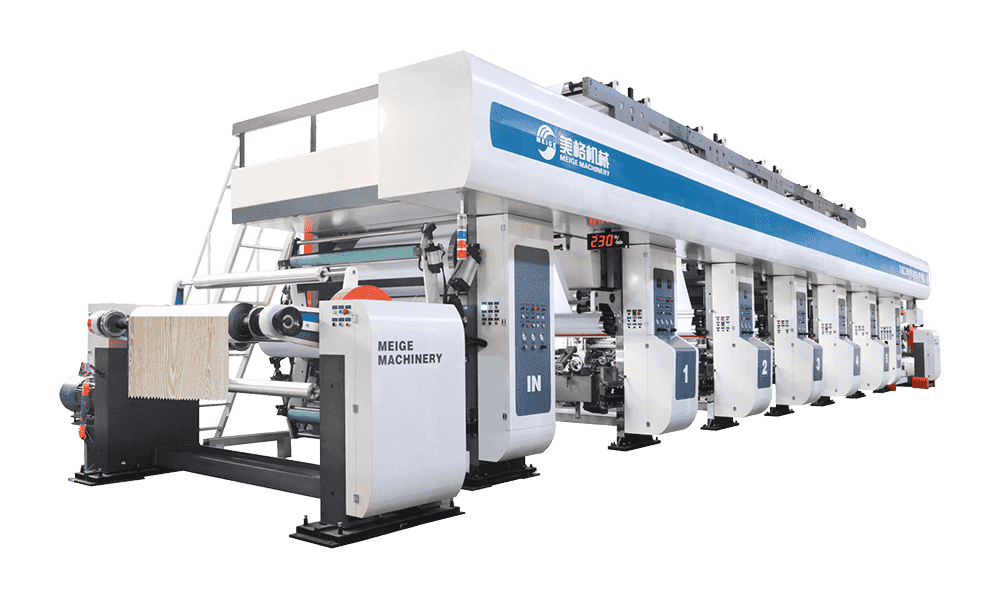
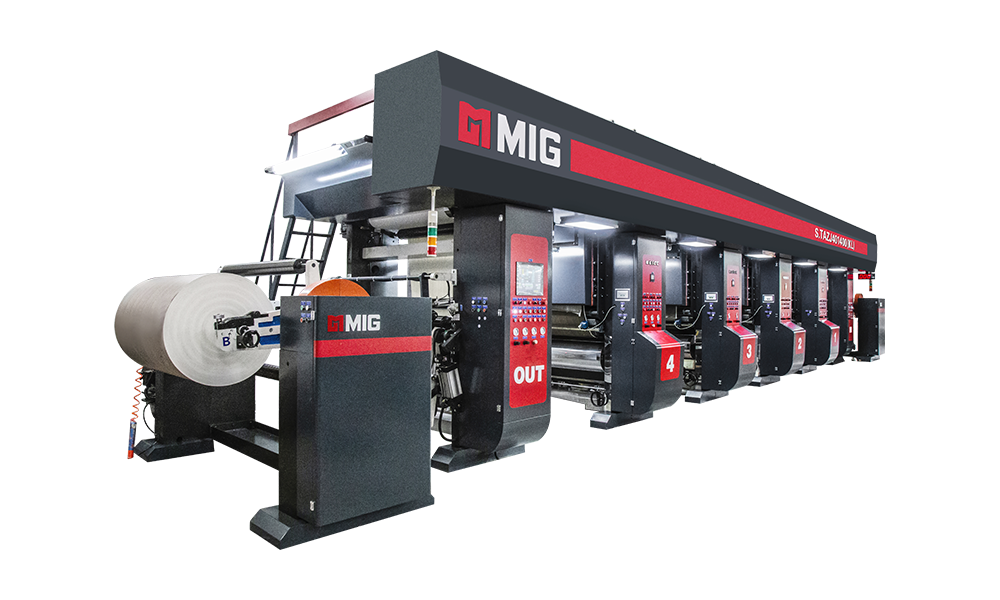
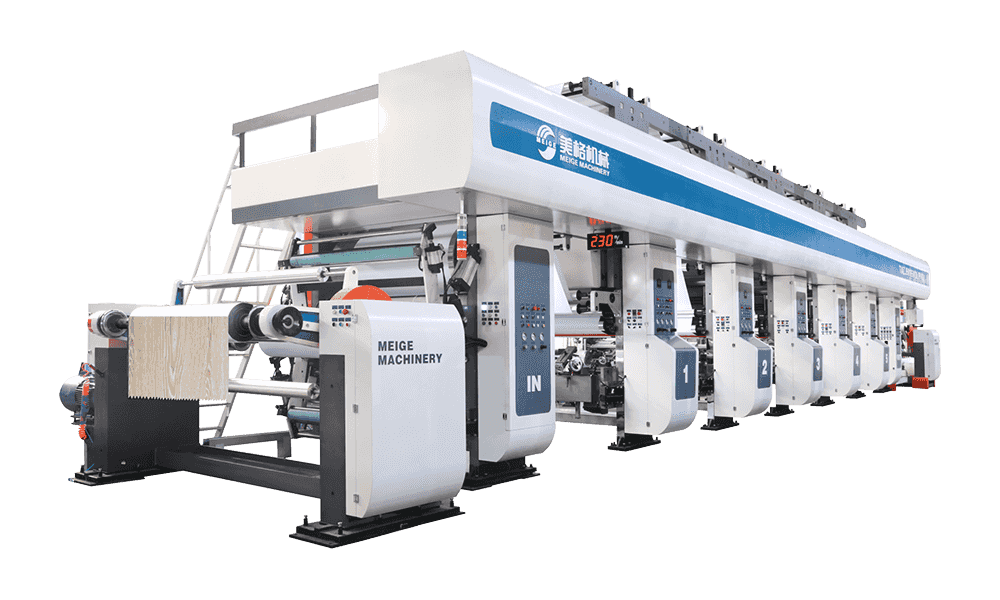
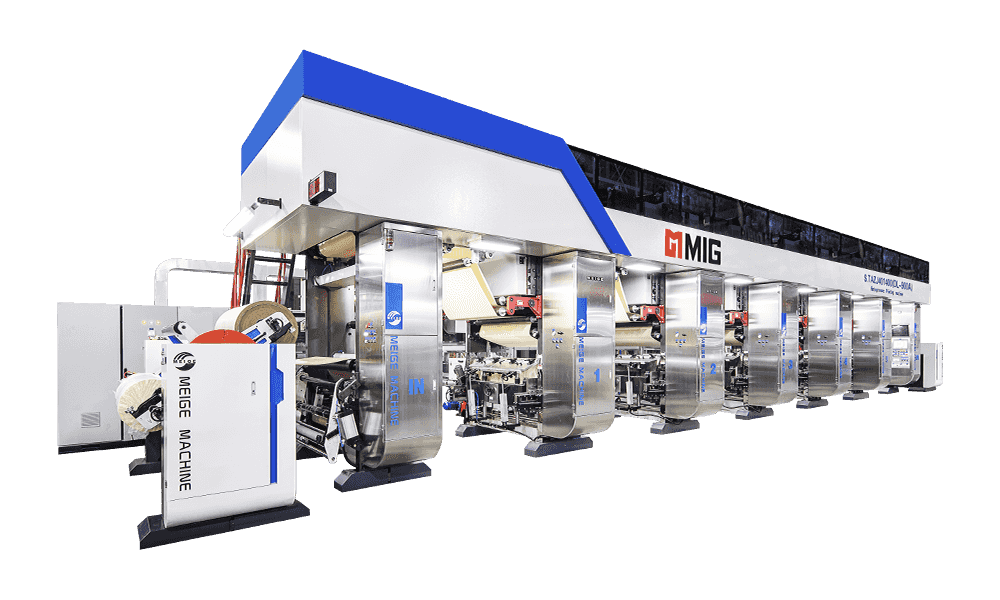
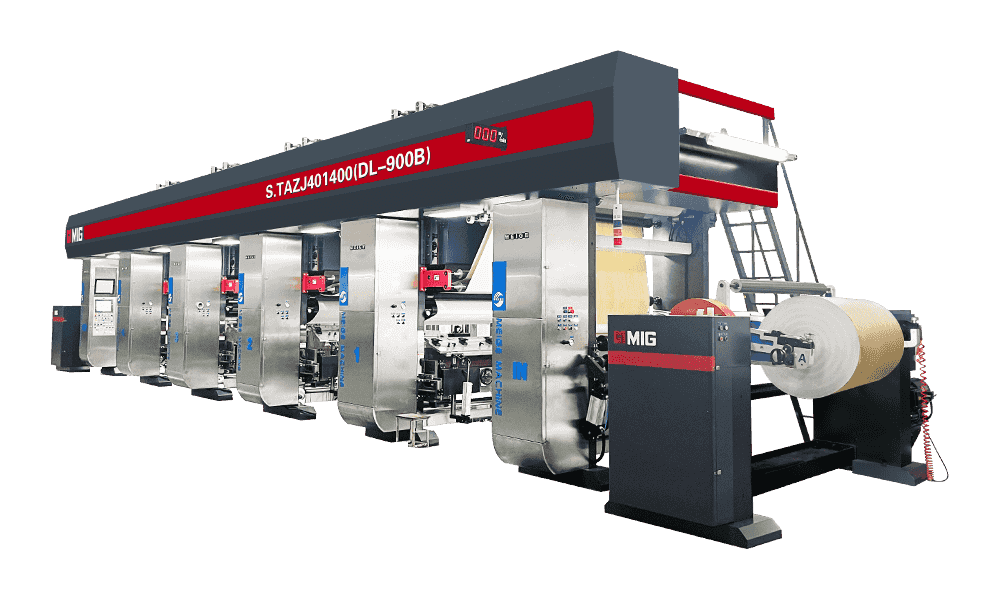
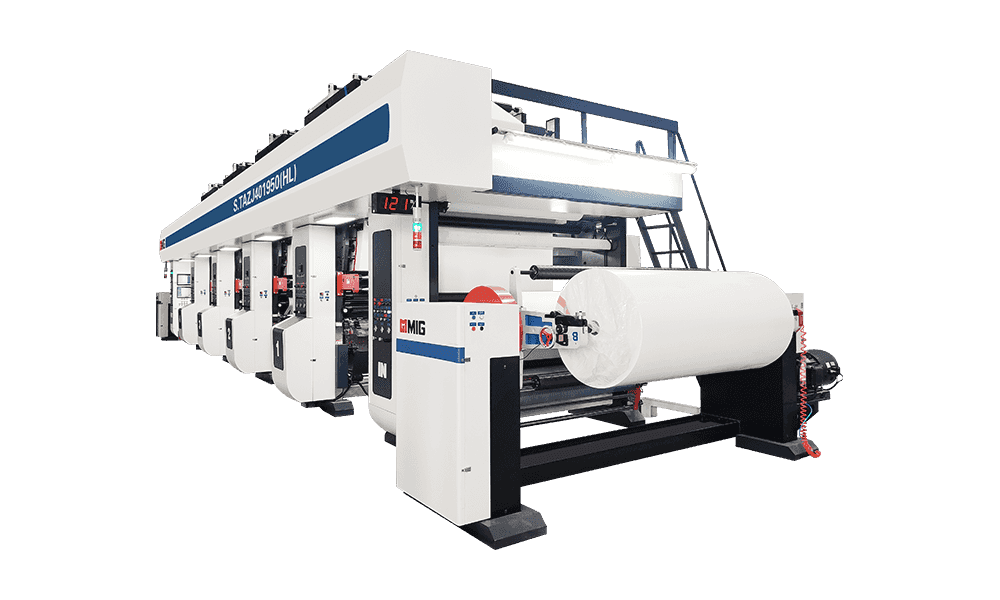
 S.TAZJ501650 PL800 PVC Gravür Baskı Makinası Dekoratif film için yüksek hızlı, 1,2 metrelik PVC gravür yazıcı, bitirmeden önce kayıt ve rengi ayarlamak için laminasyon ve kabartmanın yukarısına konumlandırılmıştır. Ürünü Görüntüle →
Yardımcı ekipman, alıcıların beklediğinden daha fazla önem taşıyor. Plaka yıkama ve silindir depolama, silindirlerin işler arasında kullanılabilir durumda kalmasını sağlar. Bir numune presi, laboratuvar presinin tam çalışmadan önce laminatları test etmesine olanak tanır. Denetim geri sarma işlemi yalnızca iletilen ışık altında görülen kusurları yakalar. Bunların hiçbiri göz kamaştırıcı satın almalar değil, ancak bunları atlayan bir hat, üretimden kazandığından daha fazlasını temizleme ve reddetme için daha fazla zaman kaybetmeye eğilimlidir.
Bir satıra geçmeden önce neyi onaylamanız gerekir?
Her tesis farklı bir ürün karışımıyla karara varır, dolayısıyla evrensel bir cevap yoktur. Ancak konuşmayı çok daha verimli hale getiren bir avuç soru var.
- Hangi film kombinasyonları en sık yayınlanacak ve bunların en genişi ve en darı hangisi?
- Gerçekten kaç katmana ihtiyaç var ve koruyucu katman şimdi mi yoksa gelecekte mi planın bir parçası?
- Hangi doku aileleri baskın olacak ve bunların basılı bir desenle senkronize olması gerekiyor mu?
- Yalnızca en yüksek hat hızı değil, geçiş süresi de göz önüne alındığında, vardiya başına hangi çıktı gerçekçidir?
- Hattı kim işletecek ve bakımını yapacak ve kurulumun ne kadarı tariflerle tekrarlanabilir hale getirilebilecek?
- Kurulum noktasında gerçekte ne kadar zemin alanı, güç ve basınçlı hava mevcut?
Bu altı soruya verilecek yanıtlar model aralığını hızla daraltma eğilimindedir. Ayrıca, bir tesisin kalıpları ne sıklıkta değiştirmeyi beklediği ve operatörlerin kayıtlı tariflerle mi yoksa manuel ayarlamayla mı çalışmayı tercih ettiği gibi hiçbir broşürün cevaplayamayacağı soruları da yüzeye çıkarıyorlar.
Bu ekipmanın büyük ölçüde mekanik makinelerden, elektronik kontrolün dengelemenin çoğunu yaptığı hatlara dönüştüğünü izledik. Değişmeyen şey temel mantıktır: birleştirme, doku ve çizgi planlaması üç ayrı karardır ve iyi bir çizgi bunların dengede tutulmasını kolaylaştırır. Yeni bir kabartma hattını tartıyorsanız, en yararlı ilk adım, spesifikasyon karşılaştırması değil, iki yıl sonra satmak istediğiniz filmin net bir açıklamasıdır. Bu açıklama genellikle her iki tarafa da makinenin ne olması gerektiğini anlatır.
ürün kategorileri
Önerilen Haberler
Önerilen Ürünler
Dünyanın çeşitli bölgelerinin kalkınma ihtiyaçlarını karşılayacak model çeşitliliği.
Hemen Bize Mesaj Gönderin!
Ürünler
Bize Ulaşın
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province

Copyright © Zhejiang Meige Machinery Co., Ltd. All rights reserved.
 Gizlilik